


Lembut
Lembut
Lembut
Lembut
Lembut
Lembut
Lembut
Lembut
Lembut
Cetakan Plexiglass Membentuk Panas — dan Pilihan Bahan Diutamakan
Plexiglass, nama umum untuk lembaran akrilik PMMA, adalah termoplastik yang menjadi lentur saat dipanaskan dan mempertahankan bentuk barunya setelah didinginkan. Properti tunggal tersebut menjadikannya salah satu bahan yang paling mudah ditoleransi untuk proyek pembuatan langsung, mulai dari kaca depan sepeda motor dan dudukan pajangan hingga penyebar pencahayaan khusus dan pelindung mesin. Cara mencetaknya sendiri tidak rumit: panaskan lembaran, bentuk di atas bekas, biarkan dingin. Bagian yang menyebabkan sebagian besar kegagalan adalah pemilihan material yang salah atau mendorong suhu di luar jendela aman. Jadi sebelum menggunakan heat gun, tentukan jenis akrilik mana yang sebenarnya Anda butuhkan. Bagian-bagian yang umum mencakup tampilan tempat penjualan, pelindung percikan mesin, penutup lampu, dan jendela pelindung — semua bentuk yang awalnya berupa lembaran datar dan memperoleh geometrinya melalui panas.
Untuk proyek pencetakan apa pun, perbedaan cetakan versus cetakan lebih penting daripada merek. Akrilik cor menawarkan kejernihan optik dan ketahanan kimia yang sedikit lebih baik, tetapi lembaran yang diekstrusi biasanya memiliki ketebalan yang lebih konsisten dan melunak lebih merata, sehingga membuatnya lebih mudah untuk ditekuk dan dibentuk. Jika Anda membuat panel lengkung satu kali atau penutup prototipe, mulailah dengan lembar PMMA ekstrusi transparan tingkat optik ; ini memberi Anda perilaku pembentukan yang stabil dan permukaan akhir yang bersih. Untuk perbandingan lebih dalam dari kedua jalur produksi tersebut, kami Panduan materi PMMA mencakup properti yang perlu Anda periksa sebelum memesan.
 Cahaya Ekstrusi Transparan PMMA Kelas Optik Aplikasi Luas Kecerahan Tinggi G Lembut adalah Pemasok dan Produsen Pelat Panduan Cahaya Ekstrusi Transparan PMMA Kelas Optik Aplikasi Luas Kecerahan Tinggi, Grosir... Lihat Produk →
Kisaran Suhu Yang Sebenarnya Penting untuk Akrilik
Akrilik tidak meleleh secara tiba-tiba seperti es krim; itu melewati tahap pelunakan. Di bawah suhu kira-kira 100 °C masih berupa kaca dan akan retak atau pecah jika dipaksa membengkok. Jendela pembentukan praktis berada pada suhu antara 150 °C dan 180 °C (sekitar 300 hingga 355 °F). Dalam rentang tersebut, lembaran dapat ditekuk, disampirkan, atau dibentuk vakum tanpa kehilangan kualitas permukaannya. Di atas 190 °C, gelembung dan pemutihan muncul saat bahan mulai terdegradasi. Pemasok yang berbeda mengutip angka yang sedikit berbeda, tetapi prinsipnya sama: bentuk di tengah jendela dan jaga agar panas tetap seragam.
Jendela Pembentuk dalam Praktek
Jaga lembaran pada suhu target cukup lama agar panas dapat menembus seluruh ketebalannya, lalu kerjakan dengan cepat selagi masih lentur. Termometer inframerah menghilangkan dugaan: arahkan ke permukaan lembaran dan tunggu sampai pembacaan berada di dalam jendela pembentuk sebelum Anda mulai menekuk. Permukaan yang tampak siap tidak sama dengan lembaran yang dipanaskan secara menyeluruh, dan di sinilah sebagian besar upaya penghobi gagal.
Mengapa Ketebalan Mengubah Matematika
Stok yang lebih tebal menyimpan lebih banyak panas dan membutuhkan lebih banyak waktu untuk mencapai suhu pembentukan. Lembaran berukuran 2 mm mungkin siap dalam beberapa menit, sedangkan lembaran berukuran 6 mm memerlukan pemanasan yang stabil selama beberapa menit. Penggerusan lembaran tebal menghasilkan permukaan yang lunak dan inti yang masih kaku — hasilnya adalah tepi yang bengkok dengan retakan tegangan. Logika yang sama berlaku untuk pemanas strip: tingkatkan waktu pemanasan seiring dengan ketebalan, dan periksa apakah zona lunak cukup lebar untuk radius tikungan yang Anda perlukan.
| Kondisi | Suhu | Apa yang terjadi |
|---|---|---|
| Transisi kaca | ~105 °C | Lembaran mulai melunak tetapi masih tahan terhadap tekukan |
| Jendela pembentuk | 150–180 °C | Kisaran ideal untuk pembengkokan, tirai, dan pembentukan vakum |
| Terlalu panas | Di atas 190 °C | Gelembung, pemutihan dan kerusakan permukaan permanen |
Tiga Metode yang Andal untuk Mencetak Kaca Plexiglass
Pilih metode berdasarkan bentuk yang Anda perlukan, bukan berdasarkan tampilannya yang mengesankan. Sudut tajam memerlukan pemanasan garis; kurva halus memerlukan pemanasan seluruh permukaan; bagian yang dalam dan berulang memerlukan pembentukan vakum.
Pembengkokan Garis untuk Sudut Tajam dan Bersih
Pemanas strip atau senapan panas terfokus memanaskan satu pita sempit pada lembaran. Setelah pita melunak, lipat lembaran ke sudut target dan tahan hingga dingin. Karena akrilik muncul kembali sedikit setelah pendinginan, tekuk beberapa derajat; dengan latihan Anda akan mengetahui berapa banyak ketebalan lembaran dan kebutuhan lebar pemanas Anda. Teknik ini menghasilkan sudut 90 derajat yang tajam tanpa memanaskan bagian lainnya, itulah sebabnya teknik ini tetap menjadi standar untuk dudukan pajangan, penutup lampu, dan kaca depan sepeda motor.
Pembentukan Tirai untuk Kurva dan Kubah
Untuk bentuk melengkung, panaskan seluruh lembaran di dalam oven atau di bawah sumber inframerah lebar, lalu letakkan di atas cetakan — uang kayu, cetakan busa, atau bahkan mangkuk dapur. Gravitasi dan tekanan ringan melakukan pekerjaan tersebut. Lembaran tersebut mendingin ke dalam kontur cetakan, dan router trim membersihkan tepinya. Untuk lengkungan yang lebih dalam, biarkan lembaran melorot karena beratnya sendiri sebelum bersentuhan; memaksanya turun saat masih terlalu dingin akan menimbulkan bintik-bintik tipis di sudutnya.
Pembentukan Vakum untuk Bagian yang Kompleks dan Dapat Diulang
Pembentukan vakum menarik lembaran yang dipanaskan ke bawah ke cetakan terperinci menggunakan tekanan atmosfer, menghasilkan tulang rusuk, potongan bawah, dan permukaan bertekstur jauh lebih baik daripada pembentukan tangan. Ini adalah metode di balik rumah peralatan, komponen otomotif, dan penutup pelindung — dan di sinilah prosesnya tidak lagi menjadi hobi dan mulai membutuhkan perkakas yang tepat serta pengatur suhu. Setelah Anda mencapai tahap ini, toleransi ketebalan material menjadi penting; milik kita panduan lembaran plastik untuk aplikasi signage dan LED menjelaskan mengapa akrilik ukuran terkontrol berperilaku jauh lebih dapat diprediksi dibandingkan potongan di toko kerajinan.
| Metode | Terbaik untuk | Peralatan | Hasil yang khas |
|---|---|---|---|
| Pembengkokan garis | Sudut tajam, kotak, kaca depan | Strip heater atau heat gun terfokus | Tikungan yang tajam dan lurus |
| Pembentukan tirai | Panel melengkung, kubah, kanopi | Oven atau pemanas infra merah plus cetakan | Kurva majemuk halus |
| Pembentukan vakum | Bagian dalam, rusuk, detail bertekstur | Vakum bekas dan cetakan | Bagian produksi yang dapat diulang |
Langkah demi Langkah: Tirai Membentuk Panel Plexiglass Di Atas Cetakan
Mulailah dengan lembaran yang bersih dan kering serta cetakan yang tahan terhadap suhu pembentukan. Kayu dan busa bersuhu tinggi berfungsi dengan baik; permukaan laminasi dan pernis dapat menempel. Lepaskan kedua lapisan pelindung sebelum dipanaskan.
- Potong lembaran akrilik kira-kira sesuai ukuran dengan gergaji atau pemotong CNC, sisakan sedikit margin untuk pemangkasan.
- Panaskan oven terlebih dahulu hingga 160 °C (320 °F) dan letakkan loyang di atas nampan datar yang dilapisi kertas pelepas.
- Panaskan hingga lembaran tersebut melorot karena beratnya sendiri dan terasa fleksibel saat diuji dengan jari yang bersarung tangan — biasanya beberapa menit untuk lembaran berukuran 2–4 mm.
- Angkat lembaran panas ke atas cetakan dan biarkan menempel di kontur, tekan perlahan dari tengah ke luar.
- Pegang bagian tersebut hingga dingin di bawah kira-kira 60 °C; pendinginan yang terlalu cepat menimbulkan tekanan internal dan kemudian menjadi gila.
- Rapikan pinggirannya, lalu ampelas dan poles garis potongannya jika pinggirannya terlihat.
Dua pengingat praktis: kenakan sarung tangan tahan panas setiap kali Anda menangani akrilik panas, dan jaga agar area kerja tetap berventilasi. PMMA melepaskan sejumlah kecil uap saat memanas; pada suhu rata-rata penghobi dan waktu pemaparan yang singkat, risikonya rendah, namun udara bersih adalah kebiasaan yang tidak bisa dinegosiasikan.
Lima Kesalahan Yang Merusak Sebagian Besar Pekerjaan Cetakan Akrilik
Kebanyakan bagian yang gagal gagal dalam lima cara yang sama. Belajarlah untuk mengenalinya sebelum Anda menyia-nyiakan selembar kertas pun.
- Permukaan menjadi terlalu panas sementara inti tetap dingin. Bagian luarnya menggelembung dan memutih sedangkan bagian dalamnya masih kaku sehingga menghasilkan lengkungan yang lemah dan retak.
- Memaksa tikungan di bawah suhu pembentukan. Hasilnya adalah stress crazing – retakan putih halus yang muncul di garis tikungan, terkadang hanya beberapa hari kemudian.
- Pemanasan tidak merata di seluruh lembaran. Titik panas menyebabkan kurva melengkung dan miring yang tidak dapat diperbaiki setelah material mendingin.
- Melewatkan film pelindung atau menggunakan bahan pelepas yang salah. Bahan cetakan dan pelapis dapat menempel pada akrilik panas.
- Pendinginan terlalu cepat. Komponen berpendingin jepret menahan lebih banyak tekanan internal dan rentan terhadap retak selama pemangkasan atau pengeboran.
Ketika Produsen Profesional Mengalahkan Bengkel
Cetakan DIY masuk akal untuk prototipe atau satu bagian. Namun begitu komponen tersebut memerlukan kinerja optik — pelat pemandu cahaya yang mendistribusikan cahaya secara merata, diffuser dengan kabut tertentu, atau tingkat tahan api untuk pemasangan komersial — persyaratannya berubah. Lembaran yang bervariasi beberapa persepuluh milimeter dapat diterima untuk dudukan layar dan tidak berguna untuk panel dengan lampu latar. Bahkan bengkel yang dilengkapi dengan baik pun tidak dapat mengontrol konsistensi lot-to-lot, indeks kekuningan, atau peringkat tahan api. Akrilik tahan api, misalnya, harus diuji dan didokumentasikan sesuai klasifikasi tertentu, dan pertukaran resin yang tidak terdokumentasi dapat mengubah bentuk, penuaan, dan pembakaran suatu komponen.
Di Suzhou Gentle, jalur ekstrusi PMMA tingkat optik yang sama yang menghasilkan lembaran transparan juga memenuhi kebutuhan kami rangkaian produk pembentuk vakum dibangun untuk pelanggan industri. Kami mengontrol formulasi, pengukuran, dan kualitas permukaan secara internal, dan produksi dijalankan berdasarkan sistem manajemen mutu ISO 9001. Artinya, kami dapat menyediakan kualitas akrilik yang tepat dan membentuknya menjadi penutup, wadah, diffuser, dan komponen pemandu cahaya dengan toleransi yang terdokumentasi. Jika proyek Anda sedang menuju tahap produksi, evaluasi opsi material dan kemampuan pembentukan sebelum Anda melakukan proses manual.
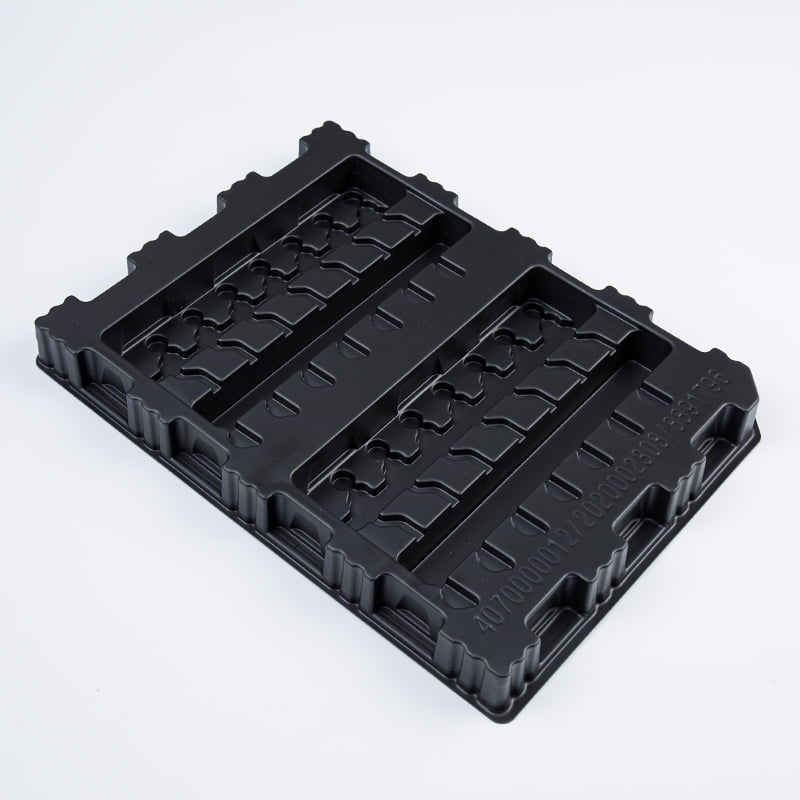 Pemasok Lembaran Plastik Pembentuk Vakum, Produk Plastik Pembentuk Vakum Kustom Suzhou Gentle Photoelectric Technology Co., Ltd. mendukung Produk Plastik Pembentuk Vakum Kustom, Pemasok Lembaran Plastik Pembentuk Vakum dan... Lihat Produk →
Pencetakan kaca plexiglass benar-benar dapat dilakukan: mengontrol suhu, memperhatikan ketebalan, dan memilih bahan dengan sifat yang konsisten. Ketiga faktor tersebut memisahkan kurva bersih dari penolakan yang retak dan menggelembung.


